Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle Rechte vorbehalten.
Links Sitemap RSS XML Datenschutzrichtlinie
Junssen, ein in China ansässiger Hersteller und Lieferant von Automatisierungsgeräten, bietet maßgeschneiderte LösungenPneumAtische StanzformLösungen für Hersteller, die eine gleichbleibende Schnittqualität, flexible Werkzeugkonfigurationen und eine effiziente Verarbeitung dünner und flexibler Materialien suchen. Durch die Verwendung von Druckluft zum Antrieb des Schneidmechanismus kann diese Art von Matrize wiederholbare Stanzvorgänge bei der Herstellung von Verpackungen, medizinischen Verbrauchsmaterialien, Elektronik und Klebeprodukten unterstützen. Die Auswahl der richtigen Werkzeugstruktur, des richtigen Schnittspielraums und der richtigen pneumatischen Konfiguration hilft Unternehmen, die Produktionskonsistenz zu verbessern und gleichzeitig Wartungsanforderungen und Betriebskosten zu verwalten.
Eine pneumatische Stanzform ist ein mit Druckluft betriebenes Schneidwerkzeug, das ein erforderliches Bauteil aus Blech, Folie oder einem anderen geeigneten Material trennt. Im Vergleich zu handbetriebenen Werkzeugen können pneumatische Systeme den wiederholten manuellen Aufwand reduzieren und die Integration in Produktionsanlagen unterstützen. Ihr praktischer Wert hängt von den Materialeigenschaften, der Teilegeometrie, der erforderlichen Leistung und dem Werkzeugdesign ab. In diesem Leitfaden wird erläutert, wie das pneumatische Stanzen funktioniert, welche Materialien und Branchen es bedient, wie es im Vergleich zu alternativen Schneidmethoden abschneidet und was Käufer bewerten sollten, bevor sie eine maßgeschneiderte Lösung von einem Hersteller wie Junssen kaufen.
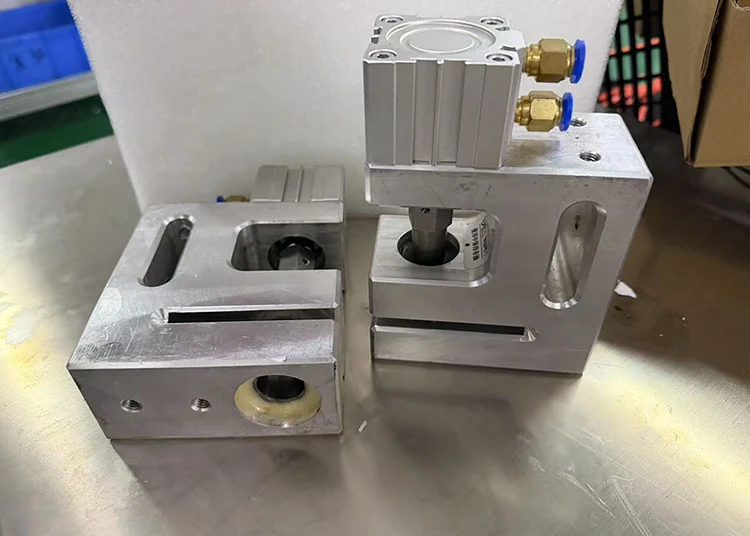
Eine pneumatische Stanzform ist ein spezielles Schneidwerkzeug, das Druckluft verwendet, um einen Stanz- oder Schneidmechanismus zu betätigen. Sein Hauptzweck besteht darin, ein Bauteil mit einem definierten Umriss aus einer größeren Platte oder einem Endlosmaterial auszuschneiden. Bei einem typischen Stanzvorgang ist das abgetrennte Stück das gewünschte Produkt, während das umgebende Material zu Ausschuss oder einem wiederverwendbaren Rest wird.
Zu den Hauptkomponenten gehören üblicherweise ein Pneumatikzylinder, ein Stempel, eine Matrize, Führungskomponenten und eine Stützbasis. Je nach Anwendung kann das Werkzeug auf einer stationären Presse montiert oder für einen geeigneten mobilen oder dedizierten Produktionsaufbau konfiguriert werden. Junssen beschreibt seine pneumatische Stanzform als eine kompakte, leichte Lösung, die sich an verschiedene Produktionsanordnungen anpassen lässt.
Ein weiterer praktischer Vorteil ist die Werkzeugflexibilität. Wenn sich Produktabmessungen oder Lochpositionen ändern, kann eine kompatible Stempel- und Matrizenspezifikation ersetzt werden, ohne dass die gesamte Baugruppe neu aufgebaut werden muss. Die genaue Machbarkeit hängt vom Werkzeugdesign und der neuen Produktgeometrie ab.
Es ist wichtig, das Stanzen vom gewöhnlichen Lochstanzen zu unterscheiden. Beim Stanzen entsteht ein abgetrenntes Teil mit einem definierten Außenprofil, beim Stanzen entsteht im Allgemeinen ein Loch oder eine Öffnung im Material, die weitgehend intakt bleibt. Einige Produktionssysteme kombinieren beide Funktionen, wenn die Teilekonstruktion dies erfordert.
Das Funktionsprinzip ist einfach: Druckluft erzeugt eine Zylinderbewegung, das Schneidelement übt Kraft auf das Werkstück aus und die Matrizengeometrie bestimmt das resultierende Profil. Für einen erfolgreichen Betrieb ist eine Koordination zwischen dem Pneumatiksystem, dem Werkzeugabstand, der Materialpositionierung und dem Maschinenzyklus erforderlich.
Für eine automatisierte Produktion kann die Matrize in eine Maschinensteuerung, einen Positionierungsmechanismus oder ein Materialzuführungssystem integriert werden. Vor der Integration sollten Hersteller den Hubzeitpunkt, den verfügbaren Einbauraum, die Steuerungskompatibilität und die erforderliche Schnittkraft überprüfen.
Wenn die Werkzeuge richtig konstruiert und gewartet werden, kann ein pneumatisches Stanzsystem in allen Produktionsläufen wiederholbare Bauteilformen erzeugen. Um dieses Ergebnis zu erzielen, sind eine genaue Materialpositionierung, ein geeigneter Schnittabstand und eine stabile pneumatische Leistung unerlässlich. Die tatsächliche Maßtoleranz muss für jede Anwendung ermittelt werden und darf nicht allein aufgrund der Antriebsmethode angenommen werden.
Pneumatikmechanismen können eine praktische Alternative für Anwendungen darstellen, die kein komplexes Hydraulikaggregat erfordern. Eine kompakte Baugruppe kann die Installation in einem bestehenden Produktionsbereich vereinfachen, obwohl die Gesamtfläche von Vorrichtungen, Schutzvorrichtungen, Luftaufbereitungskomponenten und Anforderungen an die Materialhandhabung abhängt.
Da der Aktuator als Antriebsmedium Druckluft anstelle von Hydrauliköl verwendet, vermeidet das System das Austreten von Hydraulikflüssigkeit im Zusammenhang mit Hydraulikkreisläufen. Dies kann in Produktionsumgebungen, in denen empfindliche Folien, Klebematerialien oder medizinische Verbrauchsmaterialien verarbeitet werden, von Vorteil sein. Dennoch sollten die Sauberkeit der Druckluft, die Schmierungsanforderungen und die Kontaminationskontrolle entsprechend dem spezifischen Produktionsprozess beurteilt werden.
Unterschiedliche Produktformen erfordern möglicherweise unterschiedliche Stempel, Matrizenöffnungen oder Schneidprofile. Ein gut geplantes Werkzeugsystem kann Produktwechsel leichter handhabbar machen, insbesondere wenn Ersatzkomponenten so konzipiert sind, dass sie mit der vorhandenen Baugruppe kompatibel sind.
Das pneumatische Blanking kann in geeignete automatisierte oder halbautomatische Geräte integriert werden. Verriegelungen, Schutzvorrichtungen, Drucküberwachung und andere Sicherheitsvorrichtungen können dabei helfen, den Zugang zum Schneidbereich zu kontrollieren. Diese Schutzmaßnahmen müssen für die konkrete Maschine ausgewählt und validiert werden; Die pneumatische Betätigung allein gewährleistet keine Sicherheit für den Bediener.
Die Eignung eines pneumatischen Stanzwerkzeugs hängt von der Dicke, Härte, Elastizität, Oberflächenbeschaffenheit und Schnittfestigkeit des Materials ab. Dies ist besonders nützlich für ausgewählte dünne und flexible Materialien, sofern die Werkzeuggeometrie und die verfügbare Kraft geeignet sind.
| Industrie | Typische Materialien | Mögliche Anwendungen | Wichtige Überlegung |
|---|---|---|---|
| Flexible Verpackung | PE, PP, PET und andere geeignete Folien | Verpackungskomponenten und Folienformteile | Foliendicke, Siegeleigenschaften und Kantenqualität |
| Medizinische Verbrauchsmaterialien | Vliesstoff, Hydrogel, Klebelaminate | Elektrodenpads, Verbände und medizinische Pflaster | Dimensionskonsistenz und Kontaminationskontrolle |
| Elektronik | Isolierfolien, flexible Polymere, ausgewählte leitfähige Materialien | Isolierstücke und dünne Funktionsbauteile | Profilgenauigkeit und Materialverformung |
| Etiketten und Druck | Etikettenmaterial, Papier, Klebematerialien | Individuell geformte Etiketten und gestanzte Komponenten | Kleberaufbau und saubere Schnittkanten |
| Automobilinnenräume | Flexible Dekorfolien und Polstermaterialien | Innenverkleidungsteile und geformte Polster | Wiederholbarkeit und Kompatibilität mit Schichtmaterialien |
| Allgemeine industrielle Fertigung | Schaumstoff, Gummi, Silikon und andere geeignete weiche Materialien | Dichtungen, Dichtungen, Polster und Schutzkomponenten | Schnittkraft, Werkzeugverschleiß und Teilegeometrie |
Bei diesen Beispielen handelt es sich um Anwendungsmöglichkeiten und nicht um eine Garantie dafür, dass eine Standardmatrize alle aufgeführten Materialien verarbeiten kann. Mehrschichtige Verbundwerkstoffe, abrasive Substrate, dicke Werkstücke und Hartmetalle erfordern möglicherweise eine andere Schneidstruktur oder eine leistungsstärkere Maschine. Ein Materialmuster und eine Produktzeichnung helfen dabei, die Machbarkeit zu ermitteln, bevor Werkzeuge hergestellt werden.
Die Wahl zwischen pneumatischem Stanzen, pneumatischem Stanzen und hydraulischem Schneiden hängt davon ab, ob das gewünschte Ergebnis ein separates Bauteil, ein Loch oder ein Schnitt durch ein Materialprofil ist. Käufer sollten den beabsichtigten Prozess vergleichen, anstatt diese Methoden als austauschbar zu betrachten.
| Vergleichsfaktor | Pneumatische Stanzform | Pneumatischer Stanzstempel | Hydraulisches Schneidsystem |
|---|---|---|---|
| Hauptzweck | Trennt ein geformtes Fertigteil | Erstellt Löcher oder spezifizierte Öffnungen | Wendet hydraulische Kraft für geeignete Schneid- oder Formaufgaben an |
| Stromquelle | Druckluft | Druckluft | Unter Druck stehende Hydraulikflüssigkeit |
| Typische Stärken | Definierte Profile und wiederholbare Teiletrennung | Effizientes Bohren und Mehrlocharbeiten | Kann hohe Kraft für anspruchsvolle Anwendungen liefern |
| Schwerpunkt Wartung | Schneidkanten, Führungen, Luftversorgung und Vorrichtungen | Stempelzustand, Lochgeometrie, Führungen und Luftversorgung | Flüssigkeitszustand, Dichtungen, Schläuche und Hydraulikkomponenten |
| Auswahlpriorität | Teileumriss, Material und erforderliche Kraft | Lochform, Durchmesser und Position | Force-Anforderungen, Prozesstyp und Systemkonfiguration |
Eine pneumatische Schneidmatrize lohnt sich oft dann, wenn das Werkstück für das pneumatische Schneiden geeignet ist und die erforderliche Kraft innerhalb der Betriebsgrenzen des Systems aufgebracht werden kann. Für Anwendungen mit höherer Beanspruchung sind möglicherweise hydraulische Geräte besser geeignet, während eine Stanzmatrize im Allgemeinen die bessere Wahl ist, wenn das Erstellen von Öffnungen das primäre Ziel ist.
Weitere Informationen zu verwandten Werkzeugen finden Sie in den Stanzformlösungen sowie den Stanz- und Lochstanzoptionen von Junssen.
Der Kauf einer Matrize allein aufgrund des Preises kann zu unnötiger Nacharbeit, schlechter Kantenqualität oder Inkompatibilität mit vorhandener Ausrüstung führen. Ein zuverlässigerer Ansatz besteht darin, die Produktionsanforderungen vor der Angebotsanfrage zu definieren.
Aus den Produktinformationen von Junssen geht hervor, dass seine pneumatische Stanzform kompakt und leicht ist und verschiedene Produktionskonfigurationen unterstützen kann. Das geeignete Design sollte dennoch anhand der Zeichnungen, Muster und Maschinenspezifikationen des Käufers bestätigt werden.
Für eine individuelle Werkzeuganfrage bereiten Sie ein Paket vor, das die Produktzeichnung, Materialdaten, Beispielbilder, Zielausgabe und Installationsanforderungen enthält. Diese Details ermöglichen es dem Lieferanten, den Entwurf genauer zu beurteilen und potenzielle Einschränkungen zu erkennen, bevor die Produktion beginnt.
Regelmäßige Wartung trägt dazu bei, die Kantenqualität zu erhalten, ungeplante Ausfallzeiten zu reduzieren und die Lebensdauer der Werkzeuge zu verlängern. Das tatsächliche Wartungsintervall sollte die Betriebshäufigkeit, die Eigenschaften des Untergrunds und die Anweisungen des Herstellers widerspiegeln.
Um eine stumpfe Schneidkante oder eine falsch gestaltete Matrize auszugleichen, sollte kein zu hoher Luftdruck verwendet werden. Der Betrieb außerhalb der angegebenen Grenzwerte kann den Verschleiß beschleunigen und interne Komponenten beschädigen. Trennen Sie vor der Wartung die pneumatische Energiequelle, lassen Sie den gespeicherten Druck ab und befolgen Sie die geltenden Sperr- und Sicherheitsverfahren.
Wenn Grate oder unvollständige Schnitte auftreten, überprüfen Sie zunächst die Materialpositionierung, den Zustand der Schneidkante, den Abstand und die pneumatische Stabilität. Anpassungen sollten auf Inspektionen und den Empfehlungen des Werkzeugherstellers basieren und nicht nur auf Versuch und Irrtum.
Eine pneumatische Stanzform treibt mithilfe von Druckluft einen Schneidmechanismus an, der eine Komponente von einer größeren Folie, Folie oder einem anderen geeigneten Substrat trennt. Es wird verwendet, wenn Hersteller wiederholbare Formen und einheitliche Teileabmessungen benötigen.
Je nach Matrizendesign und verfügbarer Schneidkraft können geeignete Materialien Kunststofffolien, Papier, Vliesstoffe, Klebelaminate, Schaumstoff, Gummi, Silikon und ausgewählte Isoliermaterialien sein. Die Kompatibilität sollte für die spezifische Materialstärke und Teilegeometrie überprüft werden.
Beim Stanzen entsteht in der Regel ein abgetrenntes Teil, das zum benötigten fertigen Bauteil wird. Durch das Stanzen entsteht im Allgemeinen ein Loch oder eine Öffnung, wobei der entfernte Butzen als Abfall behandelt wird. Der richtige Prozess hängt vom Produktdesign ab.
Junssen bietet Schneidwerkzeuglösungen für unterschiedliche Produktionsanforderungen. Käufer können Zeichnungen, Muster, Materialspezifikationen und Ausstattungsdetails zur technischen Beurteilung einreichen. Die endgültige Konfiguration hängt von der Anwendung und den bestätigten Designanforderungen ab.
Materialhärte und Abrasivität, Schnittspiel, Kantenzustand, Ausrichtung, Betriebsdruck, Produktionshäufigkeit und Wartungspraktiken beeinflussen alle die Lebensdauer. Regelmäßige Inspektionen und rechtzeitige Wartung tragen dazu bei, vorzeitigen Verschleiß zu reduzieren.
Achten Sie auf einen angemessenen Abstand zwischen Stempel und Matrize, sorgen Sie für scharfe Schneidkanten, sichern Sie das Werkstück und sorgen Sie für eine stabile Pneumatikversorgung. Bei wiederkehrenden Schnittfehlern sollten Materialeigenschaften und Werkzeuggeometrie gemeinsam bewertet werden.
Geben Sie die Produktzeichnung, die Art und Dicke des Substrats, die Zielabmessungen und -toleranzen, das erwartete Produktionsvolumen, die Spezifikationen der Host-Maschine und alle besonderen Sicherheits- oder Automatisierungsanforderungen an. Auch Proben können zur Klärung des Materialverhaltens beitragen.
Eine gut konzipierte pneumatische Stanzform kann Herstellern dabei helfen, gleichbleibend geformte Komponenten herzustellen und gleichzeitig flexible Werkzeuganordnungen und effiziente Produktionsabläufe zu unterstützen. Seine Eignung hängt vom Material, der Schnittgeometrie, der erforderlichen Kraft, der Maschinenkompatibilität und der erwarteten Leistung ab. Eine sorgfältige Spezifikation und routinemäßige Wartung sind für einen zuverlässigen Betrieb unerlässlich.
Ganz gleich, ob Sie medizinische Verbrauchsmaterialien, flexible Verpackungskomponenten, Klebeprodukte oder industrielle Präzisionsteile entwickeln, Junssen kann Ihnen dabei helfen, Ihre Werkzeuganforderungen zu ermitteln und eine geeignete Konfiguration zu finden. Besuchen Sie die Produktseite für pneumatische Stanzwerkzeuge, um mehr zu erfahren, die relevanten Automatisierungs- und Werkzeuglösungen zu überprüfen undKontaktieren Sie unsmit Ihren Zeichnungen, Materialdetails und Produktionszielen, um eine maßgeschneiderte Lösung für Ihre Anwendung zu besprechen.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle Rechte vorbehalten.
Links Sitemap RSS XML Datenschutzrichtlinie